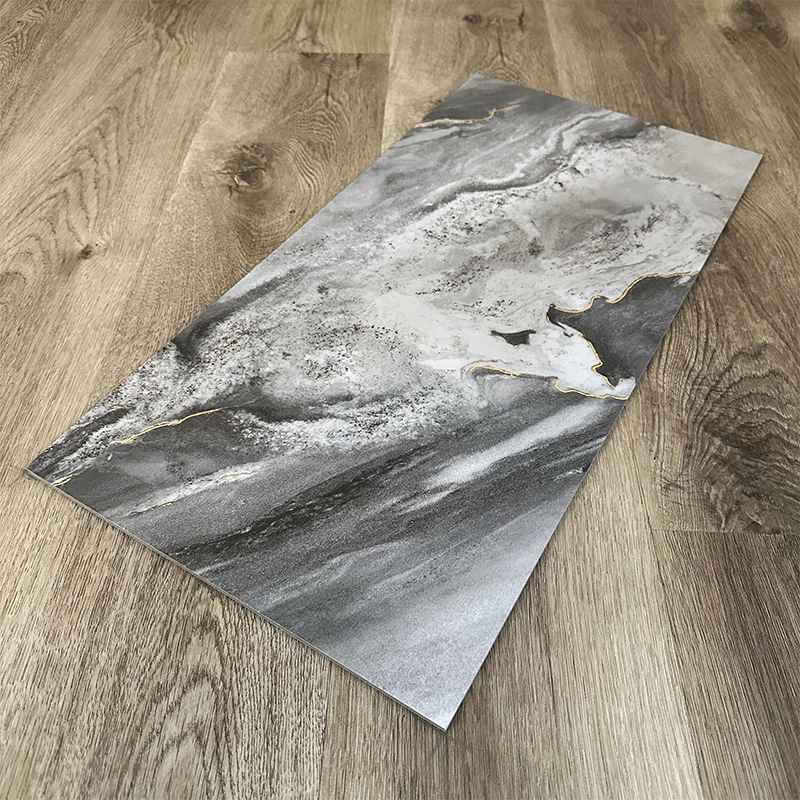
竹炭パネルは、現代の建築に驚異的な軽量耐久性と迅速な設置の利点をもたらします。ただし、その独特の複合的な性質により、現場での処理に重大な課題が生じます。あなたは、緻密な木炭木の芯に永久的に接着された繊細な装飾ベニヤに直面します。不適切な切断技術は、ベニヤのひどい欠け、ブレードの摩擦によるコアの溶解、または不正確な接合を引き起こすことがよくあります。こうした絶え間ないミスは、高価な材料の無駄やプロジェクトの大幅な遅延につながります。これらの先端材料を安全に取り扱うには、信頼性の高い方法が必要です。このガイドでは、これらのパネルを完璧にサイズ設定および切断するための、証拠に基づいた標準的な操作手順を説明します。成功するために必要な正確なツール、準備手順、切断テクニックについて説明します。大規模な商業施設の設置中に、無駄を最小限に抑え、きれいなエッジを維持し、プロジェクトのマージンを保護する方法を学びます。
重要なポイント
きれいにカットするには、ベニヤの破れを防ぐために、歯数の多い (60 ~ 80 TPI)、超硬チップのブレードが必要です。
装飾面に傷を付け、カットラインに沿ってマスキングテープを貼り付けることは、チップゼロエッジを実現するための交渉の余地のない手順です。
適切なツールの選択 (直線の場合はトラックソー、アウトレットの場合はジグソー) が、設置の拡張性と労働効率を決定します。
耐久性のあるゴールデンマーブル竹炭パネルなどのプレミアムバージョンでは、加工中に高光沢仕上げを保護するために特別な取り扱いが必要です。
適切な切断プロトコルのビジネスケース
私たちは切断プロトコルをビジネス上の重大な優先事項として扱う必要があります。請負業者は、パネルの取り扱いが不十分な場合の財務上の影響を過小評価することがよくあります。切断プロセスを標準化することで、あらゆる作業の利益率が直接保護されます。一般的な設置場所では、ギザギザの切り込みやベニヤ板の損傷だけで 10% ~ 15% の材料廃棄物が発生します。厳格な標準操作手順を実装すると、この無駄が排除されます。台無しになったボードはすべて、収益の損失と輸送の無駄な労力を意味します。適切なプロトコルにより、注文したすべてのパレットからの収量を最大化できます。
労働力の拡張性は切断効率にも大きく依存します。労働者がギザギザの端を手作業で研磨するときに失われる時間のことを想像してみてください。彼らはボードを壁のフレームに取り付ける代わりに、間違いを修正するために貴重な時間を無駄にしています。適切なトラックソーを使用すると、チームは大量の材料を迅速に処理できます。大規模な商用サイトで瞬時にきれいなカットを実現します。高速かつ正確な処理により、労働生産性が大幅に向上します。スタッフはより早く部屋を完成させ、予定より早く次のフェーズに進みます。
美的基準では、設置全体にわたって完璧な接合が要求されます。ハイエンドの商用デザインでは、目に見える隙間のないシームレスな壁統合が必要です。きれいなカットにより、隣接するパネル間の醜い隙間を防ぎます。また、縫い目がしっかりしているため、湿気の多い環境でも湿気の侵入を防ぎます。クライアントのコンプライアンス基準は、現代の建築プロジェクト全体にわたって非常に高いままです。完璧なカット 竹炭パネルは これらの厳しい仕様を難なく満たします。純粋なエッジを提供することで、クライアントの満足度が保証され、コストのかかるやり直しによるコールバックが回避されます。
適切なツールがなければ、きれいなエッジを実現することはできません。複合コアは、従来の無垢材や純粋なプラスチックシートとは異なる動作をします。作業スペースに必要な設備を評価してみましょう。 ちゃんと竹炭パネル 。
丸鋸とトラックソー
トラックソーは、直線的でスケーラブルな切断に最適な結果をもたらします。ここで成功するには、正確なブレード仕様が必要です。
すべての丸鋸に 60 ~ 80 歯の超硬ブレードの使用を義務付けます。
複合材または非鉄金属用に特別に設計されたブレードを選択してください。
切断面を完全にまっすぐに保つために、ブレード本体に防振スロットがあることを確認してください。
これらの仕様がなぜ重要なのでしょうか?歯数が少ないと複合コアが激しく裂けてしまいます。彼らは材料を掴み、回転中にベニヤを上に引き裂きます。逆に、歯数の多いブレードは緻密な材料をきれいにスライスします。繊維を引き裂くのではなく、繊維を引き裂きます。
ジグソー
コンセント、スイッチ、カスタムの建築形状を切断するには、ジグソーが必要です。
このような複雑な作業には逆刃刃をご指定ください。
微細な金属切断刃も優れた性能を発揮します。
攻撃的な木材切断刃は完全に避けてください。
ダウンカットブレードにより、トップベニヤの浮き上がりを防ぎます。標準のアップカットブレードは材料を鋸シューに向かって引っ張ります。この行為により、非常に目立つ装飾面に大きな破片が発生します。
電動工具は仕事の一部しか行いません。準備と仕上げには高品質の手動ツールが必要です。
深い切り込み作業に適した頑丈なユーティリティナイフ。
繊細なエッジ仕上げのための高グリットサンディングブロック (220+ グリット)。
接合前にエッジを素早く柔らかくするための専用のバリ取りツール。
安全性とコンプライアンス
複合板を切断すると、非常に細かい粒子の粉塵が発生します。この粉塵は乗組員の肺や目を容易に刺激する可能性があります。現場では適切な個人用保護具の着用を義務付ける必要があります。鋸を操作する人には N95 または P100 マスクの着用を義務付けてください。安全メガネも交渉の余地はありません。電動工具に直接取り付けられたアクティブ集塵バキュームは、浮遊粒子に対する最善の防御を提供します。
ツールの種類 |
ブレード/仕様要件 |
主な用途 |
トラックソー |
60-80 TPI 超硬チップ |
長い直線カット、パネルのサイズ変更 |
ジグソーパズル |
逆歯・ダウンカット |
コンセント、照明スイッチ、カーブ |
ユーティリティナイフ |
耐久性の高い鋭利な刃 |
ベニヤにカットラインを事前にスコアリングする |
サンディングブロック |
220+ グリット酸化アルミニウム |
エッジ仕上げと微細バリ除去 |
ステップバイステップの SOP: きれいで欠けのない切断の実行
私たちはその仕事に適したツールを確立しました。次に、適切なワークフローを確立する必要があります。毎回完璧に実行するには、この標準操作手順に従ってください。
ステップ 1: 準備とマスキング。 切断する前に、デリケートな最上層を安定させる必要があります。低粘着ペインターテープを意図したカットラインの上に直接貼り付けます。テープはベニヤをコア構造に対してしっかりと保持します。高速で動く刃が破片を上方に引っ張るのを防ぎます。テープをしっかりと押し下げて、カット長さ全体にわたって完全に接着します。
ステップ 2: 測定とスコアリング。 正確な測定線をペインターテープに直接マークします。金属製の直刃とカッターナイフを用意します。マークされた線に沿って表面ベニヤに深く切り込みを入れます。鋸刃が当たる前に装飾フィルムを切断したいと考えています。これにより、材料が裂けることなく分離するためのきれいなブレークポイントが作成されます。
ステップ 3: 顔の向き。 ブレードの回転によって、ボードをテーブルにどのように置くかが決まります。標準の丸鋸を使用する場合は、常に材料の装飾面を下にして切断します。丸鋸歯が材料ベースに上向きに切り込まれます。飛散防止装置を内蔵したトラックソーを使用する場合は、表側を上にして設置してください。トラック ガードは、潜在的な引き裂きを阻止するために押し下げられます。
ステップ 4: カット実行。 刃に触れる前に、鋸の電源を最大 RPM まで上げます。安定した適度な送り速度を維持してください。ブレードをあまりにも早く押し込むと、すぐに破れてしまいます。ブレードの移動が遅すぎると、摩擦が急速に増大します。この摩擦により、コア内のポリマーバインダーが容易に溶けます。モーターの音を聞いて最適な速度を見つけてください。
ステップ 5: エッジ仕上げ。 切りたてのエッジに沿って小さな小さなバリが見つかる可能性があります。このカットに沿って 220 グリットのサンディング ブロックを 45 度の角度で軽く動かします。これらのバリをきれいに除去するには、一方向の動きを使用してください。これを取り付ける直前に行って、次のパネルとの接合部が完全に面一になるようにします。
耐久性のあるゴールデンマーブル竹炭パネルに関する特別な考慮事項
高級仕上げには高度な取り扱い技術が必要です。鋸を開始する前に、これらの高級仕上げを慎重に評価する必要があります。高光沢の大理石を模倣した UV コーティングは、この分野で独特の課題を抱えています。それらは非常に反射性の高い表面です。この高い反射率により、最小のマイクロチップでも肉眼で非常に目立つようになります。たった 1 つの不注意なミスが、部屋全体の豪華な美観を台無しにする可能性があります。
ベニヤの保護は絶対的な最優先事項です。工場では、これらのボードは薄いプラスチックの保護フィルムで覆われて出荷されます。この工場出荷時のフィルムを基板上に残すことを義務付けなければなりません。すべてのカットが完了し、ボードを壁にしっかりと取り付けるまで、それを剥がさないでください。フィルムは、加工中の工具の傷やベースプレートの摩擦に対する重要なバリアとして機能します。
処理 耐久性のある金色の大理石竹炭パネルに は優れた身体的サポートが必要です。ボードの端をノコギリにぶら下げることはできません。処理中に完全なテーブルをサポートすることが重要であることを強調します。硬い大理石風のベニヤは、支えられずに放置すると曲がってしまいます。この曲がりにより、カットの最後の部分で繊細なエッジが折れてしまうことがよくあります。作業台がメイン部分と切り取った端材の両方の全重量を支えられるようにしてください。
光沢のある表面上で工具や重いコードを決して引きずらないでください。
トラックガイドを表面に置く前に、必ず研磨粉を吹き飛ばしてください。
高級仕上げ作業専用の新品の未使用ブレードを使用してください。
廃棄スクラップに小さなテストカットを実行して、作業を開始する前に刃の鋭さを確認します。
導入のリスクとトラブルシューティング
経験豊富な設置者でも、緻密な複合材を切断する際には課題に直面します。問題を即座に認識し、正しい解決策を適用する必要があります。
リスク: ブレードの摩擦とコアの溶解
溶けたプラスチックのバインダーが切り口に沿って汚れていることに気づくかもしれません。通過中に物が燃えている匂いがすることもあります。
原因: 切れ味の悪いブレードまたは不適切なモーター回転数により、過剰な摩擦が発生します。コア内のバインダーは、この局所的な高熱に対処できません。鋸の移動が遅すぎると、切り口内に熱が閉じ込められます。
解決策: プラスチックや木の燃える臭いがした場合は、すぐにのこぎりを止めてください。ブレードを新品の超硬オプションに交換してください。材料に接触する前に、鋸が最大 RPM に達するようにしてください。前送り速度を安定して自信を持って維持してください。
リスク: カットの終わりのギザギザのエッジ (ブローアウト)
カットは最後の2インチまで完璧に見えます。突然、角が激しく折れ、ギザギザの空間が残る。
原因: サポートされていないオフカット重量がこの吹き出しの原因となります。重力により廃棄物が時期尚早に引き下げられ、ブレードが作業を完了する前に残りのコア材料が折れてしまいます。
解決策: パネル全体の下に犠牲フォームバッカーボードを使用します。ブレードはフォームにわずかに切り込み、素材を 100% サポートします。あるいは、アシスタントが切り取った端材をしっかりと支えていることを確認してください。決して重力に任せてカットを終わらせないでください。
リスク: コンセントのカットアウトの位置がずれている
長方形のコンセントの穴がだらしなく、またはわずかに傾いているように見えます。プラスチックのカバープレートは、端の周りの隙間をかろうじて隠します。
結論
適切なプロトコルに従えば、これらの高度な複合パネルの切断は非常に効率的になります。細かい刃、厳格なマスキング技術、適度な送り速度を組み合わせることで、完璧な結果を達成できます。これらの手順を標準化すると、現場でよくある処理エラーが完全に排除されます。これにより、設置作業がスムーズに進み、全体的な収益性が保護されます。
高品質の素材を選択することは、切断技術と同じくらい重要です。優れたコア密度を備えたパネルは、電動工具の下でより良好に動作します。より優れた製造基準により、自然に溶けたり割れたりしにくくなります。このコアの安定性により、切断が大幅に容易になり、現場での廃棄物の割合が大幅に削減されます。
次の大規模なインストールが始まる前にアクションを起こしてください。プロジェクト マネージャーや請負業者に、物理的な製品サンプルを早めにリクエストするよう奨励します。独自の現場ツールを使用してこの切断および配線プロセスをテストし、互換性を確認する必要があります。一括価格オプションと詳細な技術仕様書については、今すぐ営業部門に問い合わせるよう購買チームに指示してください。
よくある質問
Q: 竹炭パネルをカッターナイフで切ることはできますか?
A: カッターナイフは装飾用ベニヤに切り込みを入れる場合にのみ使用してください。ナイフを使用して、非常に薄くて柔軟なバリエーションを完全に切断することもできます。ただし、標準的な構造パネルでは、きれいにまっすぐなサイズにするには適切な電動工具が必要です。
Q: 耐久性のあるゴールデンマーブル竹炭パネルには専用のブレードが必要ですか?
A: まっすぐな切断には、通常、標準的な仕上げの超硬ブレードで十分です。ただし、ジグソー作業には逆刃ブレードを強くお勧めします。下向きの切断動作により、カスタムカットアウト中に硬質大理石ベニヤが浮き上がったり欠けたりするのを防ぎます。
Q: 竹炭複合材を切断する際に発生する粉塵はどのように管理していますか?
A: 可能な限り屋外でこれらのパネルを切断することを強くお勧めします。屋内で切断する必要がある場合は、アクティブ HEPA 集塵真空ポートを備えた鋸を使用してください。吸入を防ぐために、切断作業員には常に N95 または P100 マスクの着用を義務付けてください。
Q: これらのパネルは配線または CNC 加工できますか?
A: はい、CNC ルーターの下で優れたパフォーマンスを発揮します。高密度コアの品種は、大規模なカスタム商業装備に最適です。オペレータが鋭いアップカットまたはダウンカットの圧縮ビットを使用して、元の状態の上端と下端を維持していることを確認する必要があります。