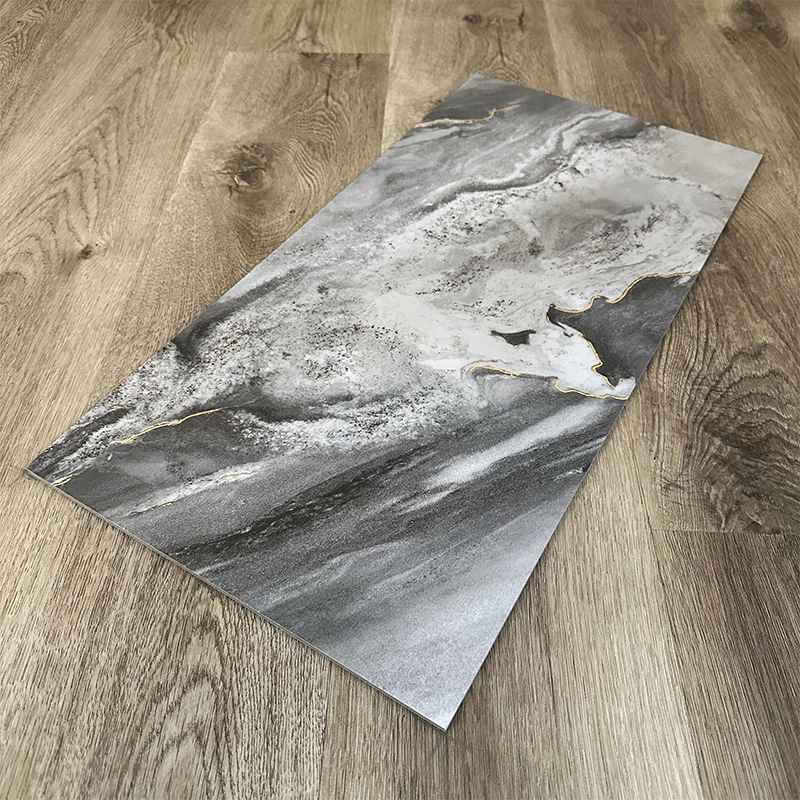
বাঁশের কাঠকয়লা প্যানেলগুলি আধুনিক নির্মাণের জন্য অবিশ্বাস্য লাইটওয়েট স্থায়িত্ব এবং দ্রুত ইনস্টলেশন সুবিধা প্রদান করে। যাইহোক, তাদের অনন্য যৌগিক প্রকৃতি কাজের সাইটে উল্লেখযোগ্য প্রক্রিয়াকরণ চ্যালেঞ্জ তৈরি করে। আপনি একটি সূক্ষ্ম আলংকারিক ব্যহ্যাবরণ স্থায়ীভাবে একটি ঘন কাঠকয়লা-কাঠ কোরের সাথে বন্ধন সম্মুখীন. অনুপযুক্ত কাটিং কৌশল প্রায়ই গুরুতর ব্যহ্যাবরণ চিপিং, ব্লেড ঘর্ষণ থেকে কোর গলে, বা ভুল জয়েন্টগুলোতে সৃষ্টি করে। এই ক্রমাগত ভুলগুলি ব্যয়বহুল উপাদান বর্জ্য এবং বড় প্রকল্প বিলম্বের দিকে পরিচালিত করে। এই উন্নত উপকরণগুলিকে নিরাপদে পরিচালনা করার জন্য আপনার একটি অত্যন্ত নির্ভরযোগ্য পদ্ধতির প্রয়োজন। এই নির্দেশিকাটি এই প্যানেলগুলির আকার এবং নির্দোষভাবে কাটার জন্য একটি প্রমাণ-ভিত্তিক, স্ট্যান্ডার্ড অপারেটিং পদ্ধতি প্রদান করে। সাফল্যের জন্য আপনার প্রয়োজনীয় সুনির্দিষ্ট সরঞ্জাম, প্রস্তুতির পদক্ষেপ এবং কাটার কৌশলগুলির মাধ্যমে আমরা আপনাকে হাঁটব। আপনি শিখবেন কিভাবে বর্জ্য কমাতে হয়, আদিম প্রান্ত বজায় রাখতে হয় এবং বড় আকারের বাণিজ্যিক ইনস্টলেশনের সময় আপনার প্রকল্পের মার্জিন রক্ষা করতে হয়।
মূল গ্রহণ
ব্যহ্যাবরণ ছিঁড়ে যাওয়া প্রতিরোধ করার জন্য পরিষ্কার কাটার জন্য একটি উচ্চ-দাঁত-গণনা (60-80 TPI), কার্বাইড-টিপড ব্লেড প্রয়োজন।
আলংকারিক মুখ স্কোর করা এবং কাটা লাইন বরাবর মাস্কিং টেপ প্রয়োগ করা শূন্য-চিপ প্রান্তের জন্য অ-আলোচনাযোগ্য পদক্ষেপ।
সঠিক টুল নির্বাচন (সরাসরি রানের জন্য ট্র্যাক করাত, আউটলেটের জন্য জিগস) ইনস্টলেশন মাপযোগ্যতা এবং শ্রম দক্ষতা নির্দেশ করে।
টেকসই গোল্ডেন মার্বেল ব্যাম্বু চারকোল প্যানেলের মতো প্রিমিয়াম ভেরিয়েন্টগুলির প্রক্রিয়াকরণের সময় উচ্চ-চকচকে ফিনিশগুলি রক্ষা করার জন্য নির্দিষ্ট হ্যান্ডলিং প্রয়োজন।
সঠিক কাটিং প্রোটোকলের জন্য ব্যবসায়িক কেস
আমাদের অবশ্যই কাটিং প্রোটোকলকে একটি গুরুতর ব্যবসায়িক অগ্রাধিকার হিসাবে বিবেচনা করতে হবে। ঠিকাদাররা প্রায়ই দুর্বল প্যানেল পরিচালনার আর্থিক প্রভাবকে অবমূল্যায়ন করে। আপনার কাটিং প্রক্রিয়াকে মানককরণ প্রতিটি কাজে সরাসরি আপনার লাভের মার্জিন রক্ষা করে। সাধারণ ইনস্টলেশন সাইটগুলি 10% থেকে 15% উপাদানের বর্জ্য দেখতে পায় কেবল জ্যাগড কাটা এবং নষ্ট ব্যহ্যাবরণ থেকে। আপনি যখন একটি কঠোর স্ট্যান্ডার্ড অপারেটিং পদ্ধতি প্রয়োগ করেন তখন আপনি এই বর্জ্য দূর করেন। প্রতিটি ধ্বংসপ্রাপ্ত বোর্ড হারানো রাজস্ব এবং নষ্ট পরিবহন প্রচেষ্টার প্রতিনিধিত্ব করে। যথাযথ প্রোটোকলগুলি নিশ্চিত করে যে আপনি অর্ডার করা প্রতিটি একক প্যালেট থেকে ফলন সর্বাধিক করুন৷
শ্রম পরিমাপযোগ্যতা আপনার কাটিয়া দক্ষতার উপরও ব্যাপকভাবে নির্ভর করে। কর্মীরা ম্যানুয়ালি জ্যাগড প্রান্তগুলি বালি করার সময় হারিয়ে যাওয়া ঘন্টাগুলি কল্পনা করুন। তারা প্রাচীরের ফ্রেমিংয়ে বোর্ড মাউন্ট করার পরিবর্তে ভুল সংশোধন করে মূল্যবান সময় নষ্ট করে। সঠিক ট্র্যাক করাত আপনার দলকে দ্রুত উপাদানের বড় পরিমাণ প্রক্রিয়া করার অনুমতি দেয়। আপনি বৃহৎ বাণিজ্যিক সাইটে অবিলম্বে পরিষ্কার কাটা অর্জন. দ্রুত, নির্ভুল প্রক্রিয়াকরণ আপনার শ্রম উৎপাদনকে উল্লেখযোগ্যভাবে স্কেল করে। আপনার ক্রুরা দ্রুত কক্ষগুলি শেষ করে এবং নির্ধারিত সময়ের আগে পরবর্তী পর্যায়ে চলে যায়।
নান্দনিক মান সমগ্র ইনস্টলেশন জুড়ে নিশ্ছিদ্র জয়েন্টগুলোতে দাবি. হাই-এন্ড বাণিজ্যিক ডিজাইনের জন্য দৃশ্যমান ফাঁক ছাড়াই বিজোড় প্রাচীর সংহতকরণ প্রয়োজন। ক্লিন কাট সংলগ্ন প্যানেলের মধ্যে কুশ্রী ব্যবধান রোধ করে। তারা আর্দ্র পরিবেশে আঁটসাঁট বাঁধা নিশ্চিত করে আর্দ্রতা প্রবেশ করা বন্ধ করে। ক্লায়েন্ট সম্মতি মান আধুনিক স্থাপত্য প্রকল্প জুড়ে ব্যতিক্রমী উচ্চ থাকে। একটি পুরোপুরি কাটা বাঁশের কাঠকয়লা প্যানেল অনায়াসে এই কঠোর নির্দিষ্টকরণ পূরণ করে। প্রাথমিক প্রান্তগুলি সরবরাহ করা ক্লায়েন্টের সন্তুষ্টির নিশ্চয়তা দেয় এবং পুনরায় কাজের জন্য ব্যয়বহুল কল-ব্যাক প্রতিরোধ করে।
টুল মূল্যায়ন: একটি বাঁশ কাঠকয়লা প্যানেল জন্য আপনি কি প্রয়োজন
আপনি সঠিক সরঞ্জাম ছাড়া পরিষ্কার প্রান্ত অর্জন করতে পারবেন না। কম্পোজিট কোর ঐতিহ্যগত কঠিন কাঠ বা খাঁটি প্লাস্টিকের শীট থেকে ভিন্নভাবে আচরণ করে। আপনার কর্মক্ষেত্র পরিচালনা করার জন্য প্রয়োজনীয় সরঞ্জামগুলিকে মূল্যায়ন করা যাক বাঁশের চারকোল প্যানেল সঠিকভাবে।
বৃত্তাকার করাত এবং ট্র্যাক করাত
ট্র্যাক করাত সোজা, মাপযোগ্য কাটের জন্য সেরা ফলাফল প্রদান করে। এখানে সফল হওয়ার জন্য আপনাকে সঠিক ব্লেড স্পেসিফিকেশনের প্রয়োজন।
ম্যান্ডেট 60 থেকে 80-দাঁত, সমস্ত বৃত্তাকার করাতের জন্য সূক্ষ্ম-ফিনিশ কার্বাইড ব্লেড।
কম্পোজিট বা অ লৌহঘটিত ধাতু জন্য বিশেষভাবে পরিকল্পিত ব্লেড চয়ন করুন.
নিশ্চিত করুন যে ব্লেডের শরীরে কম্পন-বিরোধী স্লট রয়েছে যাতে কাটা পুরোপুরি সোজা থাকে।
কেন এই স্পেসিফিকেশন গুরুত্বপূর্ণ? নিম্ন দাঁতের সংখ্যা সহিংসভাবে যৌগিক কোরটি ছিঁড়ে ফেলবে। তারা উপাদান দখল এবং ঘূর্ণন সময় উপরের দিকে ব্যহ্যাবরণ ছিঁড়ে. বিপরীতভাবে, উচ্চ-দাঁত-গণনা ব্লেডগুলি ঘন উপাদানের মধ্য দিয়ে পরিষ্কারভাবে টুকরো টুকরো করে। তারা ছিঁড়ে ফেলার পরিবর্তে ফাইবারগুলিকে নিখুঁত করে।
জিগস
আউটলেট, সুইচ এবং কাস্টম আর্কিটেকচারাল আকার কাটার জন্য আপনার জিগস-এর প্রয়োজন হবে।
এই জটিল কাজের জন্য বিপরীত-দাঁত ব্লেড নির্দিষ্ট করুন।
ডাউন-কাট ব্লেড উপরের ব্যহ্যাবরণ উত্তোলন প্রতিরোধ করে। স্ট্যান্ডার্ড আপ-কাট ব্লেড করাত জুতার দিকে উপাদান টান। এই ক্রিয়াটি অত্যন্ত দৃশ্যমান আলংকারিক মুখের উপর ব্যাপক বিভাজন ঘটায়।
ম্যানুয়াল টুলস
পাওয়ার টুলস শুধুমাত্র কাজের অংশ করে। প্রস্তুতি এবং সমাপ্তির জন্য আপনার উচ্চ-মানের ম্যানুয়াল সরঞ্জাম প্রয়োজন।
গভীর স্কোরিং অপারেশনের জন্য ভারী-শুল্ক ইউটিলিটি ছুরি।
সূক্ষ্ম প্রান্ত সমাপ্তির জন্য উচ্চ-গ্রিট স্যান্ডিং ব্লক (220+ গ্রিট)।
যোগদানের আগে দ্রুত প্রান্ত নরম করার জন্য বিশেষায়িত ডিবারিং টুল।
নিরাপত্তা এবং সম্মতি
যৌগিক বোর্ড কাটা খুব সূক্ষ্ম কণা ধুলো উৎপন্ন করে। এই ধুলো সহজেই আপনার ক্রুদের ফুসফুস এবং চোখ জ্বালাতন করতে পারে। আপনাকে অবশ্যই সাইটে যথাযথ ব্যক্তিগত সুরক্ষামূলক সরঞ্জাম বাধ্যতামূলক করতে হবে। করাত চালানোর জন্য N95 বা P100 শ্বাসযন্ত্রের প্রয়োজন। নিরাপত্তা চশমা এছাড়াও আলোচনার অযোগ্য. সক্রিয় ধুলো নিষ্কাশন ভ্যাকুয়ামগুলি সরাসরি আপনার পাওয়ার সরঞ্জামগুলির সাথে সংযুক্ত বায়ুবাহিত কণাগুলির বিরুদ্ধে সর্বোত্তম প্রতিরক্ষা প্রদান করে।
টুল নির্বাচন ম্যাট্রিক্স
টুল টাইপ
ব্লেড/স্পেক প্রয়োজনীয়তা
প্রাথমিক আবেদন
ট্র্যাক করাত
60-80 টিপিআই কার্বাইড টিপড
লম্বা সোজা কাট, প্যানেলের আকার পরিবর্তন
জিগস
বিপরীত দাঁত / নিচে কাটা
বৈদ্যুতিক আউটলেট, আলোর সুইচ, বক্ররেখা
ইউটিলিটি ছুরি
ভারী শুল্ক ধারালো ব্লেড
ব্যহ্যাবরণ মাধ্যমে প্রাক-স্কোরিং কাটা লাইন
স্যান্ডিং ব্লক
220+ গ্রিট অ্যালুমিনিয়াম অক্সাইড
প্রান্ত সমাপ্তি এবং মাইক্রো- Burr অপসারণ
ধাপে ধাপে SOP: একটি পরিষ্কার, চিপ-মুক্ত কাট কার্যকর করা
আমরা কাজের জন্য সঠিক সরঞ্জাম স্থাপন করেছি। এখন আমাদের অবশ্যই সঠিক কর্মপ্রবাহ স্থাপন করতে হবে। প্রতি একক সময় নিশ্ছিদ্র সম্পাদনের জন্য এই স্ট্যান্ডার্ড অপারেটিং পদ্ধতি অনুসরণ করুন।
ধাপ 1: প্রস্তুতি এবং মাস্কিং। কাটার আগে আপনাকে অবশ্যই সূক্ষ্ম শীর্ষ স্তরটি স্থিতিশীল করতে হবে। লো-ট্যাক পেইন্টারের টেপ সরাসরি আপনার ইচ্ছাকৃত কাট লাইনের উপর প্রয়োগ করুন। টেপটি মূল কাঠামোর বিরুদ্ধে শক্তভাবে ব্যহ্যাবরণ ধরে রাখে। এটি দ্রুত চলমান ব্লেডকে স্প্লিন্টারকে উপরের দিকে টানতে বাধা দেয়। পুরো কাটা দৈর্ঘ্য জুড়ে সম্পূর্ণ আনুগত্য নিশ্চিত করতে দৃঢ়ভাবে টেপটি টিপুন।
ধাপ 2: পরিমাপ এবং স্কোরিং। পেইন্টারের টেপে সরাসরি আপনার সঠিক পরিমাপ লাইন চিহ্নিত করুন। একটি ধাতব সোজা প্রান্ত এবং আপনার ইউটিলিটি ছুরি নিন। চিহ্নিত লাইন বরাবর গভীরভাবে পৃষ্ঠ ব্যহ্যাবরণ স্কোর. করাত ব্লেড আঘাত করার আগে আপনি আলংকারিক ফিল্মটি ছিন্ন করতে চান। এটি ছিঁড়ে ছাড়াই উপাদান আলাদা করার জন্য একটি পরিষ্কার ব্রেকপয়েন্ট তৈরি করে।
ধাপ 3: মুখের অভিযোজন। ব্লেড ঘূর্ণন নির্দেশ করে কিভাবে আপনি টেবিলের উপর বোর্ড স্থাপন করেন। একটি আদর্শ বৃত্তাকার করাত ব্যবহার করার সময় সর্বদা উপাদান আলংকারিক মুখ নিচে কাটা. বৃত্তাকার করাত দাঁত উপাদান বেস মধ্যে উপরের দিকে কাটা. আপনি যদি একটি বিল্ট-ইন স্প্লিন্টার গার্ড দিয়ে সজ্জিত একটি ট্র্যাক করাত ব্যবহার করেন, তাহলে মুখটি উপরে রাখুন। ট্র্যাক গার্ড যেকোন সম্ভাব্য টিয়ার-আউট বন্ধ করতে নিচে চাপ দেয়।
ধাপ 4: এক্সিকিউশন কাটা। প্রান্ত স্পর্শ করার আগে করাতটিকে পূর্ণ RPM-এ পাওয়ার আপ করুন৷ একটি স্থির, মাঝারি ফিড রেট বজায় রাখুন। খুব দ্রুত ব্লেড নিমজ্জিত করার ফলে অবিলম্বে ছিঁড়ে যায়। ব্লেডটি খুব ধীরে ধীরে নাড়ানোর ফলে দ্রুত ঘর্ষণ তৈরি হয়। এই ঘর্ষণটি কোরের ভিতরে পলিমার বাইন্ডারগুলিকে সহজেই গলিয়ে দেবে। নিখুঁত গতি খুঁজে পেতে মোটর শুনুন।
ধাপ 5: এজ ফিনিশিং। আপনি সম্ভবত সদ্য কাটা প্রান্ত বরাবর ক্ষুদ্র ক্ষুদ্র burrs পাবেন. এই কাটা বরাবর 45-ডিগ্রি কোণে একটি 220-গ্রিট স্যান্ডিং ব্লক হালকাভাবে চালান। এই burrs পরিষ্কারভাবে সরাতে একটি একক-দিক মোশন ব্যবহার করুন. পরবর্তী প্যানেলের বিপরীতে একটি পুরোপুরি ফ্লাশ জয়েন্ট নিশ্চিত করতে ইনস্টলেশনের আগে অবিলম্বে এটি করুন।
টেকসই গোল্ডেন মার্বেল বাঁশের চারকোল প্যানেলের জন্য বিশেষ বিবেচনা
প্রিমিয়াম ফিনিশের জন্য উন্নত হ্যান্ডলিং কৌশল প্রয়োজন। করাত শুরু করার আগে আপনাকে অবশ্যই এই প্রিমিয়াম সমাপ্তিগুলি সাবধানে মূল্যায়ন করতে হবে। উচ্চ-চকচকে, মার্বেল-অনুকরণ UV আবরণ ক্ষেত্রে অনন্য চ্যালেঞ্জ উপস্থাপন করে। তারা অত্যন্ত প্রতিফলিত পৃষ্ঠ. এই উচ্চ প্রতিফলন এমনকি ক্ষুদ্রতম মাইক্রো-চিপগুলিকে খালি চোখে অত্যন্ত দৃশ্যমান করে তোলে। একটি একক অসতর্ক ভুল পুরো ঘরের বিলাসবহুল নান্দনিকতা নষ্ট করে দিতে পারে।
ব্যহ্যাবরণ সুরক্ষা আপনার পরম প্রথম অগ্রাধিকার. কারখানাগুলি এই বোর্ডগুলিকে একটি পাতলা প্রতিরক্ষামূলক প্লাস্টিকের ফিল্মে আবৃত করে পাঠায়। আপনাকে অবশ্যই এই ফ্যাক্টরি ফিল্মটি বোর্ডে রেখে যেতে বাধ্য করতে হবে। যতক্ষণ না আপনি সমস্ত কাটা শেষ না করেন এবং বোর্ডটিকে দেওয়ালে সুরক্ষিতভাবে মাউন্ট না করেন ততক্ষণ পর্যন্ত এটি খোসা ছাড়বেন না। ফিল্ম প্রক্রিয়াকরণের সময় টুল স্ক্র্যাচ এবং বেসপ্লেট ঘর্ষণ বিরুদ্ধে একটি গুরুত্বপূর্ণ বাধা হিসাবে কাজ করে।
পরিচালনা a টেকসই গোল্ডেন মার্বেল বাঁশের চারকোল প্যানেলের জন্য চমৎকার শারীরিক সমর্থন প্রয়োজন। আপনি একটি করাত ঘোড়া বন্ধ বোর্ডের প্রান্ত স্তব্ধ করতে পারবেন না. আমরা প্রক্রিয়াকরণের সময় পূর্ণ-টেবিল সমর্থনের জন্য গুরুত্বপূর্ণ প্রয়োজনীয়তার উপর জোর দিই। অনমনীয় মার্বেল-স্টাইলের ব্যহ্যাবরণ অসমর্থিত রেখে দিলে নমনীয় হয়ে যাবে। এই ফ্লেক্সিং প্রায়ই কাটার একেবারে শেষে সূক্ষ্ম প্রান্তটি ছিনিয়ে নেয়। নিশ্চিত করুন যে আপনার ওয়ার্কবেঞ্চ মূল অংশ এবং অফ-কাট বর্জ্য অংশ উভয়ের সম্পূর্ণ ওজন সমর্থন করে।
চকচকে মুখ জুড়ে কখনই সরঞ্জাম বা ভারী কর্ড টেনে আনবেন না।
ট্র্যাক গাইডটিকে পৃষ্ঠে বিশ্রাম দেওয়ার আগে সর্বদা ঘষিয়া তুলিয়া ফেলিতে সক্ষম ধূলিকণা উড়িয়ে দিন।
প্রিমিয়াম ফিনিশ অপারেশনের জন্য বিশেষভাবে সংরক্ষিত তাজা, অব্যবহৃত ব্লেড ব্যবহার করুন।
প্রতিশ্রুতি দেওয়ার আগে ব্লেডের তীক্ষ্ণতা যাচাই করতে একটি বর্জ্য স্ক্র্যাপে একটি ছোট পরীক্ষা করুন।
বাস্তবায়ন ঝুঁকি এবং সমস্যা সমাধান
এমনকি অভিজ্ঞ ইনস্টলাররাও ঘন কম্পোজিট কাটার সময় চ্যালেঞ্জের সম্মুখীন হন। আপনাকে অবিলম্বে সমস্যাগুলি চিনতে হবে এবং সঠিক সমাধানগুলি প্রয়োগ করতে হবে।
ঝুঁকি: ব্লেড ঘর্ষণ এবং গলানো কোর
আপনি সদ্য কাটা প্রান্ত বরাবর গলিত প্লাস্টিকের বাইন্ডারগুলিকে লক্ষ্য করতে পারেন। আপনি পাসের সময় পোড়া উপাদানের গন্ধও পেতে পারেন।
কারণ: নিস্তেজ ব্লেড বা ভুল মোটর RPM অত্যধিক ঘর্ষণ তৈরি করে। কোরের বাইন্ডারগুলি এই উচ্চ স্থানীয় তাপ পরিচালনা করতে পারে না। করাতকে খুব ধীরে নাড়ানোর ফলে কার্ফের ভিতরে তাপ আটকে যায়।
সমাধান: প্লাস্টিক বা কাঠ পোড়া গন্ধ পেলে সঙ্গে সঙ্গে করাত বন্ধ করুন। একেবারে নতুন কার্বাইড বিকল্পের জন্য আপনার ব্লেড অদলবদল করুন। উপাদানটির সাথে যোগাযোগ করার আগে আপনি করাতটিকে সর্বোচ্চ RPM-এ পৌঁছানোর অনুমতি দিয়েছেন তা নিশ্চিত করুন। আপনার ফরোয়ার্ড ফিড রেট স্থির এবং আত্মবিশ্বাসী রাখুন।
ঝুঁকি: কাটার শেষে দাগযুক্ত প্রান্ত (ব্লোআউট)
শেষ দুই ইঞ্চি পর্যন্ত কাটটি একেবারে নিখুঁত দেখায়। হঠাৎ, কোণটি হিংস্রভাবে বন্ধ হয়ে যায়, একটি জ্যাগড শূন্যতা রেখে যায়।
কারণ: অসমর্থিত অফ-কাট ওজন এই ব্লোআউটের কারণ। মাধ্যাকর্ষণ বর্জ্যের টুকরোটিকে অকালে টেনে নিয়ে যায়, ব্লেডটি কাজ শেষ করার আগে অবশিষ্ট মূল উপাদানটি ছিঁড়ে ফেলে।
সমাধান: পুরো প্যানেলের নীচে একটি বলিদানকারী ফোম ব্যাকার বোর্ড ব্যবহার করুন। ফলক ফেনা মধ্যে সামান্য কাটা হবে, উপাদান সমর্থন 100%. বিকল্পভাবে, নিশ্চিত করুন যে একজন সহকারী দৃঢ়ভাবে অফ-কাট বর্জ্য অংশটিকে সমর্থন করে। মাধ্যাকর্ষণ আপনার জন্য কাটা শেষ হতে দেবেন না.
কারণ: ঘুরে বেড়ানো জিগস ব্লেড খারাপ সারিবদ্ধতার কারণ। স্ট্যান্ডার্ড ব্লেডগুলি ঘন যৌগিক সামগ্রীতে টাইট বাঁক তৈরি করার সময় পাশে ফ্লেক্স করে।
সমাধান: আপনার পরিকল্পিত কাটআউটের চারটি কোণে পাইলট গর্ত ড্রিল করুন। এই প্রি-ড্রিল করা গর্তগুলি জিগসকে একটি পরিষ্কার বাঁক ব্যাসার্ধ দেয়। আপনি সহজভাবে বিন্দুগুলিকে সোজা, চাপমুক্ত জিগস রান দিয়ে সংযুক্ত করুন।
উপসংহার
আপনি যখন সঠিক প্রোটোকল অনুসরণ করেন তখন এই উন্নত কম্পোজিট প্যানেলগুলি কাটা অত্যন্ত দক্ষ হয়ে ওঠে। আপনি সূক্ষ্ম-দাঁত ব্লেড, কঠোর মাস্কিং কৌশল এবং মাঝারি ফিড রেট একত্রিত করে নিখুঁত ফলাফল অর্জন করেন। এই পদক্ষেপগুলিকে প্রমিতকরণ করা চাকরির সাইটে সাধারণ প্রক্রিয়াকরণ ত্রুটিগুলি সম্পূর্ণরূপে দূর করে। এটি আপনার ইনস্টলেশনকে মসৃণভাবে চলমান রাখে এবং আপনার সামগ্রিক লাভকে রক্ষা করে।
উচ্চ-মানের উপকরণ নির্বাচন করা আপনার কাটিয়া কৌশলের মতোই গুরুত্বপূর্ণ। উচ্চতর কোর ঘনত্ব সমন্বিত প্যানেলগুলি পাওয়ার সরঞ্জামগুলির অধীনে অনেক ভাল আচরণ করে। উন্নত উত্পাদন মানগুলির কারণে তারা প্রাকৃতিকভাবে গলন এবং স্প্লিন্টারিং প্রতিরোধ করে। এই মূল স্থিতিশীলতা কাটা উল্লেখযোগ্যভাবে সহজ করে তোলে এবং আপনার সাইটের বর্জ্য শতাংশকে মারাত্মকভাবে হ্রাস করে।
আপনার পরবর্তী বড় ইনস্টলেশন শুরু হওয়ার আগে পদক্ষেপ নিন। আপনার প্রজেক্ট ম্যানেজার এবং ঠিকাদারদেরকে উদ্বুদ্ধ করুন যাতে তারা তাড়াতাড়ি ফিজিক্যাল প্রোডাক্টের নমুনার জন্য অনুরোধ করেন। সামঞ্জস্য যাচাই করতে তাদের নিজস্ব সাইট টুল ব্যবহার করে এই কাটিং এবং রাউটিং প্রক্রিয়া পরীক্ষা করা উচিত। আজই বাল্ক মূল্যের বিকল্প এবং বিশদ প্রযুক্তিগত স্পেসিফিকেশন শীটগুলির জন্য বিক্রয় বিভাগের সাথে যোগাযোগ করতে আপনার ক্রয়কারী দলকে নির্দেশ দিন।
FAQ
প্রশ্ন: আপনি একটি ইউটিলিটি ছুরি দিয়ে একটি বাঁশ কাঠকয়লা প্যানেল কাটতে পারেন?
উত্তর: আলংকারিক ব্যহ্যাবরণ স্কোর করার জন্য আপনার শুধুমাত্র একটি ইউটিলিটি ছুরি ব্যবহার করা উচিত। আপনি একটি ছুরি ব্যবহার করে অত্যন্ত পাতলা, নমনীয় ভেরিয়েন্টের মাধ্যমে সম্পূর্ণভাবে কাটতে পারেন। যাইহোক, স্ট্যান্ডার্ড স্ট্রাকচারাল প্যানেলগুলির জন্য পরিষ্কার, সোজা আকারের জন্য সঠিক পাওয়ার সরঞ্জাম প্রয়োজন।
প্রশ্ন: আমার কি টেকসই গোল্ডেন মার্বেল বাঁশের চারকোল প্যানেলের জন্য একটি বিশেষ ব্লেড দরকার?
উত্তর: একটি স্ট্যান্ডার্ড ফাইন-ফিনিশ কার্বাইড ব্লেড সাধারণত সোজা কাটার জন্য যথেষ্ট। যাইহোক, জিগস কাজের জন্য রিভার্স-টুথ ব্লেডগুলি অত্যন্ত সুপারিশ করা হয়। নিম্নগামী কাটার ক্রিয়াটি কাস্টম কাটআউটের সময় কঠোর মার্বেল ব্যহ্যাবরণকে উত্তোলন বা চিপ করা থেকে রক্ষা করে।
প্রশ্ন: বাঁশের কাঠকয়লা কম্পোজিট কাটা থেকে আপনি কীভাবে ধুলো পরিচালনা করবেন?
উত্তর: আমরা দৃঢ়ভাবে এই প্যানেলগুলি যখনই সম্ভব বাইরে কাটার সুপারিশ করি। আপনি যদি বাড়ির ভিতরে কাটাতে চান, তাহলে একটি সক্রিয় HEPA ধুলো নিষ্কাশন ভ্যাকুয়াম পোর্ট দিয়ে সজ্জিত করাত ব্যবহার করুন। ইনহেলেশন প্রতিরোধ করার জন্য আপনার কাটিং ক্রুদের জন্য সর্বদা N95 বা P100 রেসপিরেটর বাধ্যতামূলক করুন।
প্রশ্ন: এই প্যানেলগুলি রাউট করা বা সিএনসি মেশিন করা যেতে পারে?
উত্তর: হ্যাঁ, তারা CNC রাউটারগুলির অধীনে দুর্দান্তভাবে কাজ করে। ঘন কোর জাতগুলি বড় আকারের কাস্টম বাণিজ্যিক ফিট-আউটগুলির জন্য উপযুক্ত। আপনাকে অবশ্যই নিশ্চিত করতে হবে যে অপারেটরটি তীক্ষ্ণ আপ-কাট বা ডাউন-কাট কম্প্রেশন বিট ব্যবহার করে আদিম উপরের এবং নীচের প্রান্তগুলি বজায় রাখতে।
কোম্পানিটি 2018 সালে প্রতিষ্ঠিত হয়েছিল এবং নতুন পরিবেশ বান্ধব ইনডোর সাজসজ্জার উপকরণ যেমন SPC ফ্লোরিং, WPC ফ্লোরিং, কার্বন ক্রিস্টাল ফ্লোরিং, কাঠের ব্যহ্যাবরণ প্যানেল এবং কার্বন ক্রিস্টাল ওয়াল প্যানেলগুলিতে বিশেষজ্ঞ।