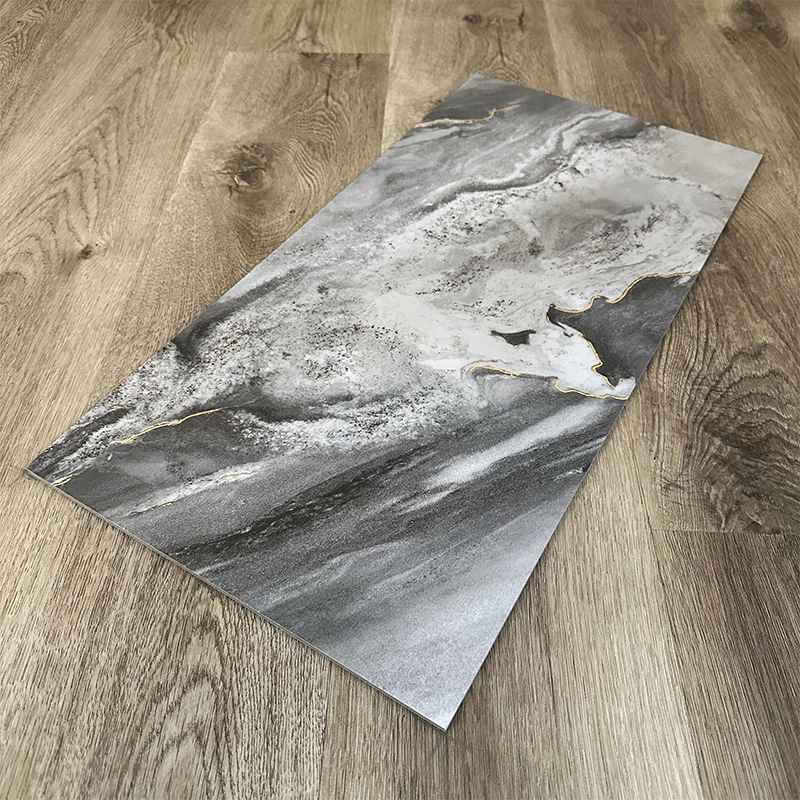
A bambusz faszén panelek hihetetlenül könnyű tartósságot és gyors telepítési előnyöket kínálnak a modern konstrukciók számára. Egyedülálló kompozit jellegük azonban jelentős feldolgozási kihívásokat okoz a munkaterületen. Finom dekoratív furnérral néz szembe, amely tartósan egy sűrű szén-fa maghoz tapad. A nem megfelelő vágási technikák gyakran súlyos furnérletörést, a penge súrlódásából eredő mag megolvadást vagy pontatlan illesztéseket okoznak. Ezek a tartós hibák költséges anyagpazarláshoz és jelentős projektkésésekhez vezetnek. Nagyon megbízható módszerre van szüksége ezeknek a fejlett anyagoknak a biztonságos kezelésére. Ez az útmutató bizonyítékokon alapuló, szabványos működési eljárást kínál ezeknek a paneleknek a hibátlan méretezéséhez és vágásához. Végigvezetjük Önt a precíz szerszámokon, az előkészítési lépéseken és a vágási technikákon, amelyek a sikerhez szükségesek. Megtanulja, hogyan lehet minimalizálni a hulladékot, megőrizni az érintetlen éleket, és megvédeni a projekt margóját nagyméretű kereskedelmi telepítések során.
Kulcs elvitelek
A tiszta vágáshoz nagy fogszámú (60-80 TPI) keményfém hegyű penge szükséges a furnér kiszakadásának megelőzése érdekében.
A dekoratív arc pontozása és a maszkolószalag felhordása a vágási vonal mentén nem megtárgyalható lépések a zéró forgácsolású éleknél.
A megfelelő szerszámválasztás (láncfűrészek egyenes futásokhoz, szúrófűrészek kifolyókhoz) megszabja a telepítés méretezhetőségét és a munka hatékonyságát.
Az olyan prémium változatok, mint a tartós aranymárvány bambusz faszén panel különleges kezelést igényelnek, hogy megvédjék a fényes felületeket a feldolgozás során.
A megfelelő vágási protokollok üzleti példája
A vágási protokollokat komoly üzleti prioritásként kell kezelnünk. A vállalkozók gyakran alábecsülik a rossz panelkezelés pénzügyi hatását. A vágási folyamat szabványosítása közvetlenül védi haszonkulcsát minden munkánál. A tipikus beépítési helyeken 10-15% anyaghulladék pusztán a szaggatott vágások és a tönkrement furnér miatt keletkezik. Ön megszünteti ezt a hulladékot, ha szigorú szabványos működési eljárást alkalmaz. Minden tönkrement tábla bevételkiesést és elpazarolt szállítási erőfeszítést jelent. A megfelelő protokollok biztosítják, hogy maximalizálja a hozamot minden egyes megrendelt raklapról.
A munka méretezhetősége nagymértékben függ a vágási hatékonyságtól is. Képzelje el az elveszett órákat, amikor a dolgozók kézzel csiszolják a szaggatott éleket. Értékes időt pazarolnak a hibák kijavítására, ahelyett, hogy táblákat szerelnének a falkeretre. A megfelelő sínfűrészek lehetővé teszik csapata nagy mennyiségű anyag gyors feldolgozását. Azonnal tiszta vágást ér el a nagy kereskedelmi helyeken. A gyors, pontos feldolgozás jelentősen növeli a munkateljesítményt. A csapatok gyorsabban fejezik be a szobákat, és a tervezett időpont előtt továbblépnek a következő fázisba.
Az esztétikai szabványok megkövetelik a hibátlan illesztéseket a teljes telepítés során. A csúcskategóriás kereskedelmi kialakítások zökkenőmentes falintegrációt igényelnek látható rések nélkül. A tiszta vágások megakadályozzák a csúnya távolságot a szomszédos panelek között. Megakadályozzák a nedvesség bejutását párás környezetben is azáltal, hogy szoros varratokat biztosítanak. Az ügyfelek megfelelőségi szabványai továbbra is rendkívül magasak a modern építészeti projekteknél. Tökéletes vágás A bambusz faszén panel könnyedén megfelel ezeknek a szigorú előírásoknak. Az érintetlen élek biztosítása garantálja az ügyfelek elégedettségét, és megakadályozza a költséges visszahívásokat az utómunkálatokhoz.
Eszközértékelés: Mire van szüksége egy bambusz faszén panelhez
A megfelelő szerszámok nélkül nem lehet tiszta éleket elérni. A kompozit mag másként viselkedik, mint a hagyományos tömörfa vagy tiszta műanyag lapok. Hadd értékeljük az Ön munkaterületéhez szükséges alapvető felszereléseket a kezeléséhez Bamboo Charcoal Panel megfelelően.
Körfűrészek és láncfűrészek
A sínfűrészek biztosítják a legjobb eredményt az egyenes, méretezhető vágásokhoz. A sikerhez pontos pengespecifikációkra van szükség.
Minden körfűrészhez 60-80 fogú, finom felületű keményfém pengéket ír elő.
Válasszon kifejezetten kompozitokhoz vagy színesfémekhez tervezett pengéket.
Győződjön meg arról, hogy a penge testén vannak rezgéscsillapító nyílások, hogy a vágás tökéletesen egyenes maradjon.
Miért számítanak ezek a specifikációk? Az alacsonyabb fogszám hevesen elszakítja a kompozit magot. Megragadják az anyagot, és forgás közben felfelé tépik a furnért. Ezzel szemben a nagy fogszámú pengék tisztán szelik át a sűrű anyagot. Inkább leválasztják a szálakat, semmint felszakítják őket.
Jigsaws
Kirakófűrészekre lesz szüksége a csatlakozók, kapcsolók és egyedi építészeti formák vágásához.
Határozzon meg fordított fogú pengéket ezekhez a bonyolult feladatokhoz.
A finom fémvágó pengék is nagyon jól teljesítenek.
Kerülje el teljesen az agresszív favágó késeket.
A levágott pengék megakadályozzák a felső furnér felemelését. A szabványos felfelé vágott pengék a fűrészpapucs felé húzzák az anyagot. Ez a művelet hatalmas szilánkokat okoz a jól látható dekoratív felületen.
Kézi eszközök
Az elektromos szerszámok csak a munka egy részét végzik el. Az előkészítéshez és a befejezéshez kiváló minőségű kézi szerszámokra van szüksége.
Nagy teherbírású használati kések mélypontozási műveletekhez.
Nagy szemcséjű csiszolótömbök (220+ szemcsenagyság) a finom élsimításhoz.
Speciális sorjátlanító szerszámok a gyors élpuhításhoz az összeillesztés előtt.
Biztonság és megfelelőség
A kompozit deszkák vágásakor nagyon finom szemcsés por keletkezik. Ez a por könnyen irritálhatja a személyzet tüdejét és szemét. Megfelelő egyéni védőfelszerelést kell előírnia a helyszínen. N95 vagy P100 légzőkészülék szükséges a fűrészek üzemeltetőinek. A védőszemüveg szintén nem alku tárgya. A közvetlenül az elektromos kéziszerszámokhoz csatlakoztatott aktív porelszívó porszívók a legjobb védelmet nyújtják a levegőben szálló részecskék ellen.
Kialakítottuk a munkához megfelelő eszközöket. Most meg kell teremtenünk a megfelelő munkafolyamatot. Kövesse ezt a szabványos működési eljárást a hibátlan végrehajtás érdekében minden egyes alkalommal.
1. lépés: Előkészítés és maszkolás. Vágás előtt stabilizálni kell a finom felső réteget. Vigyen fel alacsony tapadású festőszalagot közvetlenül a tervezett vágási vonalra. A szalag szorosan tartja a furnért a magszerkezethez képest. Megakadályozza, hogy a gyorsan mozgó penge felfelé húzza a szilánkokat. Erősen nyomja le a szalagot, hogy biztosítsa a teljes tapadást a teljes vágási hosszon.
2. lépés: Mérés és pontozás. Jelölje be a pontos mérési vonalat közvetlenül a festőszalagon. Vegyünk egy fém egyenes élt és a használati kést. Vágja be mélyen a felületi furnért a megjelölt vonal mentén. Le akarja vágni a díszfóliát, mielőtt a fűrészlap eltalálná. Ez tiszta töréspontot hoz létre, hogy az anyag szakadás nélkül szétváljon.
3. lépés: Arctájolás. A penge forgása határozza meg, hogyan helyezi el a táblát az asztalon. Szabványos körfűrész használatakor mindig vágja le a díszítőanyagot arccal lefelé. A körfűrész fogai felfelé vágódnak az anyagalapba. Ha beépített szilánkvédővel ellátott láncfűrészt használ, helyezze a lappal felfelé. A sínvédő lenyomódik, hogy megakadályozza az esetleges szakadást.
4. lépés: Vágás végrehajtása. Kapcsolja be a fűrészt teljes fordulatszámra, mielőtt megérinti a szélét. Tartson állandó, mérsékelt adagolási sebességet. A penge túl gyors beszúrása azonnali kiszakadást okoz. A kés túl lassú mozgatása gyors súrlódásképződést okoz. Ez a súrlódás könnyen megolvasztja a mag belsejében lévő polimer kötőanyagokat. Hallgassa meg a motort, hogy megtalálja a tökéletes sebességet.
5. lépés: Élek kidolgozása. Valószínűleg apró mikrosorja található a frissen vágott él mentén. Enyhén húzzon meg egy 220-as csiszolótömböt 45 fokos szögben ezen a vágáson. Egyirányú mozdulattal távolítsa el ezeket a sorját. Ezt közvetlenül a beszerelés előtt tegye meg, hogy biztosítsa a tökéletes illeszkedést a következő panelhez.
Különleges szempontok a tartós arany márvány bambusz faszén panelnél
A prémium felületek fejlett kezelési technikákat igényelnek. A fűrész megkezdése előtt alaposan értékelnie kell ezeket a prémium minőségű felületeket. A magasfényű, márványutánzatú UV bevonatok egyedülálló kihívásokat jelentenek a területen. Erősen fényvisszaverő felületek. Ez a nagy fényvisszaverő képesség a legkisebb mikrochipeket is rendkívül jól láthatóvá teszi szabad szemmel. Egyetlen gondatlan hiba tönkreteheti az egész szoba fényűző esztétikáját.
A furnérvédelem az Ön abszolút elsőbbsége. A gyárak ezeket a táblákat vékony műanyag védőfóliával borítva szállítják. A gyári fóliát a táblán hagynia kell. Ne húzza le, amíg be nem fejezte az összes vágást, és biztonságosan rögzíti a táblát a falhoz. A fólia döntő gátat jelent a szerszám karcolásaival és az alaplemez súrlódásával szemben a feldolgozás során.
Kezelés a A tartós arany márvány bambusz faszén panel kiváló fizikai támogatást igényel. Nem akaszthatod le a deszka szélét egy fűrészlóról. Hangsúlyozzuk a teljes asztali támogatás kritikus szükségességét a feldolgozás során. A merev, márvány stílusú furnér meghajlik, ha nem támasztják alá. Ez a hajlítás gyakran a vágás legvégén megpattintja a finom élt. Győződjön meg arról, hogy a munkaasztal elbírja mind a fődarab, mind a levágott hulladékdarab teljes súlyát.
Soha ne húzza a szerszámokat vagy a nehéz vezetékeket a fényes felületen.
Mindig fújja le a koptató port, mielőtt a nyomvezetőt a felületre helyezi.
Használjon friss, használaton kívüli pengéket, amelyeket kifejezetten a prémium kivitelezési műveletekhez tartanak fenn.
Végezzen egy kis próbavágást egy hulladékon, hogy ellenőrizze a penge élességét, mielőtt elkezdené.
Megvalósítási kockázatok és hibaelhárítás
Még a tapasztalt szerelők is kihívásokkal néznek szembe sűrű kompozit anyagok vágásakor. Azonnal fel kell ismernie a problémákat, és alkalmaznia kell a megfelelő megoldásokat.
Kockázat: késsúrlódás és olvadó mag
Megolvadt műanyag kötőanyagokat észlelhet a frissen vágott él mentén. Égő anyag szagot is érezhet az átutazás során.
Ok: A tompa kések vagy a motor nem megfelelő fordulatszáma túlzott súrlódást okoz. A magban lévő kötőanyagok nem tudják kezelni ezt a nagy helyi hőt. A fűrész túl lassú mozgatása a hőt is felfogja a vágásba.
Megoldás: Azonnal állítsa le a fűrészt, ha égett műanyag vagy fa szagot érez. Cserélje le pengéjét egy vadonatúj keményfém opcióra. Győződjön meg arról, hogy a fűrész eléri a maximális fordulatszámát, mielőtt hozzáér az anyaghoz. Tartsa egyenletesen és magabiztosan előretolt előtolási sebességét.
Kockázat: szaggatott élek a vágás végén (kifújás)
A vágás teljesen tökéletesnek tűnik az utolsó két hüvelykig. Hirtelen a sarok hevesen kipattan, szaggatott űrt hagyva maga után.
Ok: A nem támogatott levágott súly okozza ezt a kifújást. A gravitáció idő előtt lerántja a hulladékdarabot, és lepattintja a maradék maganyagot, mielőtt a penge befejezné a munkát.
Megoldás: Használjon feláldozható habos hátlapot a teljes panel alá. A penge enyhén belevág a habba, 100%-ban alátámasztva az anyagot. Alternatív megoldásként gondoskodjon arról, hogy egy asszisztens szilárdan alátámassza a levágott hulladékdarabot. Soha ne hagyja, hogy a gravitáció befejezze helyette a vágást.
Kockázat: rosszul beállított kimeneti kivágások
A téglalap alakú kimeneti nyílások hanyagnak vagy enyhén ferdének tűnnek. A műanyag fedőlemez alig takarja el a szélek körüli hézagokat.
Ok: Az elkalandozó szúrófűrészlapok rossz beállítást okoznak. A szabványos kések oldalra hajlanak, amikor sűrű kanyarokat hajtanak végre sűrű kompozit anyagokban.
Megoldás: Fúrjon vezetőlyukakat a tervezett kivágás mind a négy sarkába. Ezek az előre fúrt lyukak tiszta fordulási sugarat biztosítanak a szúrófűrésznek. Egyszerűen összekötheti a pontokat egyenes, feszültségmentes kirakós futásokkal.
Következtetés
Ezeknek a fejlett kompozit paneleknek a vágása rendkívül hatékonysá válik, ha követi a megfelelő protokollokat. Tökéletes eredményeket érhet el a finom fogazatú pengék, a szigorú maszkolási technikák és a mérsékelt előtolás kombinálásával. Ezen lépések szabványosítása teljesen kiküszöböli a gyakori feldolgozási hibákat a munkaterületen. Gondoskodik a telepítés zökkenőmentes mozgásáról, és védi általános jövedelmezőségét.
A jó minőségű anyagok kiválasztása ugyanolyan fontos, mint a vágási technika. A kiváló magsűrűségű panelek sokkal jobban viselkednek elektromos szerszámok alatt. A jobb gyártási szabványoknak köszönhetően természetesen ellenállnak az olvadásnak és a szilánkosodásnak. Ez a magstabilitás jelentősen megkönnyíti a vágást, és drasztikusan csökkenti a helyszíni hulladékszázalékot.
Tegyen lépéseket a következő nagy telepítés megkezdése előtt. Ösztönözze projektmenedzsereit és vállalkozóit, hogy mielőbb kérjenek fizikai termékmintákat. A kompatibilitás ellenőrzése érdekében tesztelniük kell ezt a vágási és útválasztási folyamatot saját webhelyeszközeik segítségével. Irányítsa beszerzési csapatát, hogy lépjen kapcsolatba az értékesítési részleggel a tömeges árképzési lehetőségekért és a részletes műszaki specifikációs lapokért még ma.
GYIK
K: Lehet-e vágni egy bambusz faszén panelt egy késsel?
V: A dekoratív furnér simításához csak segédkést használjon. Késsel teljesen átvághatja a rendkívül vékony, rugalmas változatokat. A szabványos szerkezeti panelekhez azonban megfelelő elektromos szerszámokra van szükség a tiszta, egyenes méretezéshez.
K: Szükségem van speciális pengére a tartós arany márvány bambusz faszén panelhez?
V: Egy szabványos, finom felületű keményfém penge általában elegendő az egyenes vágásokhoz. A fordított fogú pengék azonban erősen ajánlottak kirakós munkákhoz. A lefelé irányuló vágás megvédi a merev márvány furnért a felemelkedéstől vagy letörődéstől az egyedi kivágások során.
K: Hogyan kezeli a bambuszszén kompozitok vágásából származó port?
V: Erősen javasoljuk, hogy ezeket a paneleket a szabadban vágja le, amikor csak lehetséges. Ha beltérben kell vágnia, használjon aktív HEPA porelszívó vákuumcsatlakozóval felszerelt fűrészt. Mindig írjon elő N95 vagy P100 légzőkészüléket a vágószemélyzet számára, hogy megakadályozza a belélegzést.
K: Ezek a panelek elvezethetők vagy CNC megmunkálhatók?
V: Igen, kiválóan teljesítenek CNC útválasztók alatt. A sűrű magfajták tökéletesek a nagyszabású egyedi kereskedelmi felszerelésekhez. Gondoskodnia kell arról, hogy a kezelő éles felfelé vagy lefelé vágott tömörítő biteket használjon a felső és alsó élek érintetlen megőrzése érdekében.
A cég 2018-ban alakult, és olyan új, környezetbarát beltéri dekorációs anyagokra specializálódott, mint az SPC padló, WPC padló, szénkristály padló, fa furnér panelek és szénkristály falpanelek.